一块板厚度有偏差,为什么会让柜体孔槽错位?
启蔻研究院 · 定制技巧 · 2026-10-23
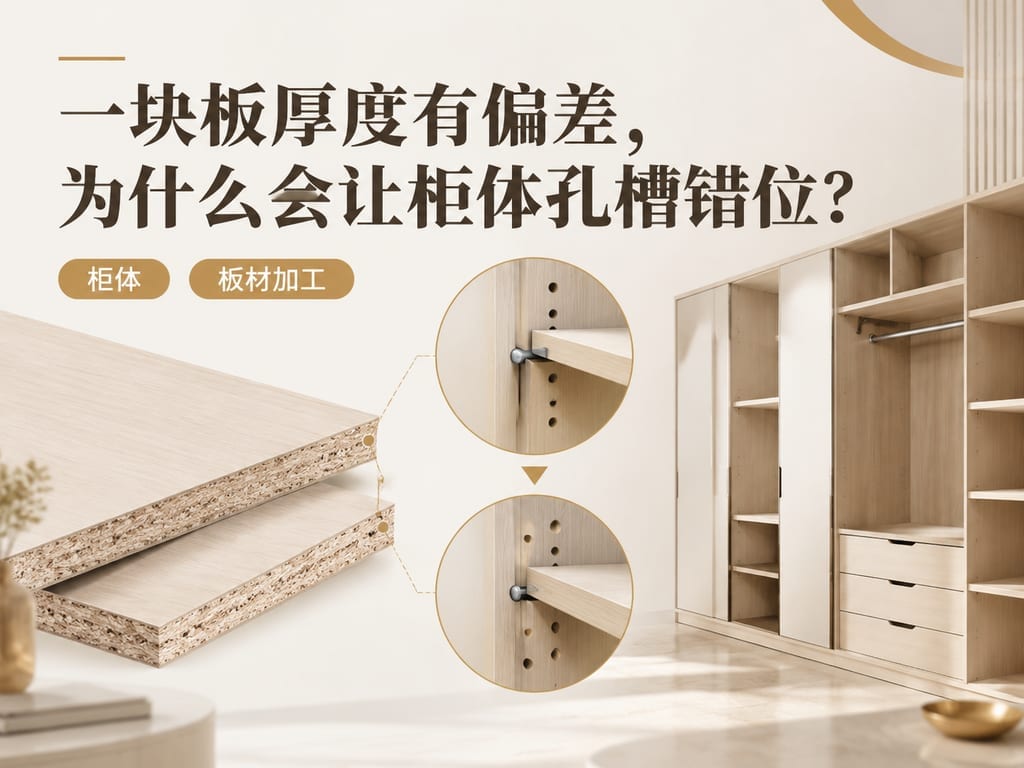
先弄明白:板厚为什么会牵动孔槽位置
在车间里,柜体连接孔、工艺孔和拉槽,都是按照设定的板材尺寸与加工基准来定位的。板材厚度一旦和设定值不一致,机器仍按原来的参数加工,孔位、槽位与板边之间的相对位置就可能发生变化。
这种偏差往往不是一眼就能看出来。单看一块板,孔和槽可能都加工出来了;等到和侧板、层板或背板连接时,才发现孔位对不上、槽口接不住,或者两块板拼合后出现错位。问题的源头,可能就来自上机前没有确认这块板的实际厚度。
第一步:上机前,先复核每块板的实际厚度
板材进入加工环节前,不能只看订单上的标称厚度。我们启蔻在上机前会人工复剪每块板的实际厚度,重点确认板材是否存在厚度异常,再决定后续加工如何处理。
这里的关键是“每块板”。同一批板材不代表每一块的实际状态完全一致。复核时要把异常板单独识别出来,避免整批板按统一参数加工,最后才发现其中一块的孔槽关系不对。
第二步:发现异常,先处理尺寸,再进入加工
如果复核发现板材实际厚度有偏差,就要在进入设备加工前处理。不能等连接孔、工艺孔和拉槽全部完成后,再依靠现场装配去硬调。
板材厚度是后续定位的基础。提前发现尺寸异常,才能根据实际情况调整加工安排,减少因基准不一致造成的槽位偏移和孔位错位。车间里最怕的是“先做了再说”,因为一旦孔槽已经加工完成,返工往往会牵动整块板甚至相关柜体部件。
第三步:把连接孔、工艺孔和拉槽拆开做
柜体连接孔、工艺打孔和拉槽,不建议混成一道工序处理。我们启蔻会把它们拆成两道独立工序,让不同类型的加工分别确认、分别执行。
这样做的好处,是每一道工序都有独立的检查机会。先根据板材实际状态处理对应加工,再进入下一道工序,可以减少前一道参数或尺寸异常直接带到后面的风险。尤其遇到板材厚度不一致时,拆开工序更方便现场识别和处理。
| 加工环节 | 需要关注的重点 |
|---|---|
| 上机前复核 | 确认每块板的实际厚度,识别异常板材 |
| 连接孔、工艺打孔 | 按实际加工基准执行,避免孔位关系被带偏 |
| 拉槽工序 | 单独加工、单独确认,减少槽位偏移 |
| 装配前检查 | 核对孔槽与相关板件的连接关系 |
第四步:装配时,别只看单个孔槽
孔槽是否准确,最终要看相关板件能不能顺利连接。现场检查时,不能只确认“孔打出来了”“槽拉出来了”,还要看它们和板边、相邻板件之间的关系是否一致。
如果发现孔位对不上或槽口出现偏移,要回头检查板材实际厚度和上机前的处理记录,别一味在安装现场扩大孔位、强行修槽。前面把厚度复核和工序拆分做好,能把问题尽量拦在加工前,减少后续返工。
我们启蔻把这套做法放在柜体加工的前端:人工复核每块板的实际厚度,并将连接孔、工艺打孔和拉槽拆成两道独立工序。它不能替代现场检查,但能让异常更早暴露,给尺寸处理留下空间,也让柜体孔槽的配合更有把握。
来源:住家研选胖头鱼《一块板厚度有偏差,为什么会让柜体孔槽错位》