抽屉面板总有一角翘?拆单时先给它后退2毫米
启蔻研究院 · 定制技巧 · 2026-08-16
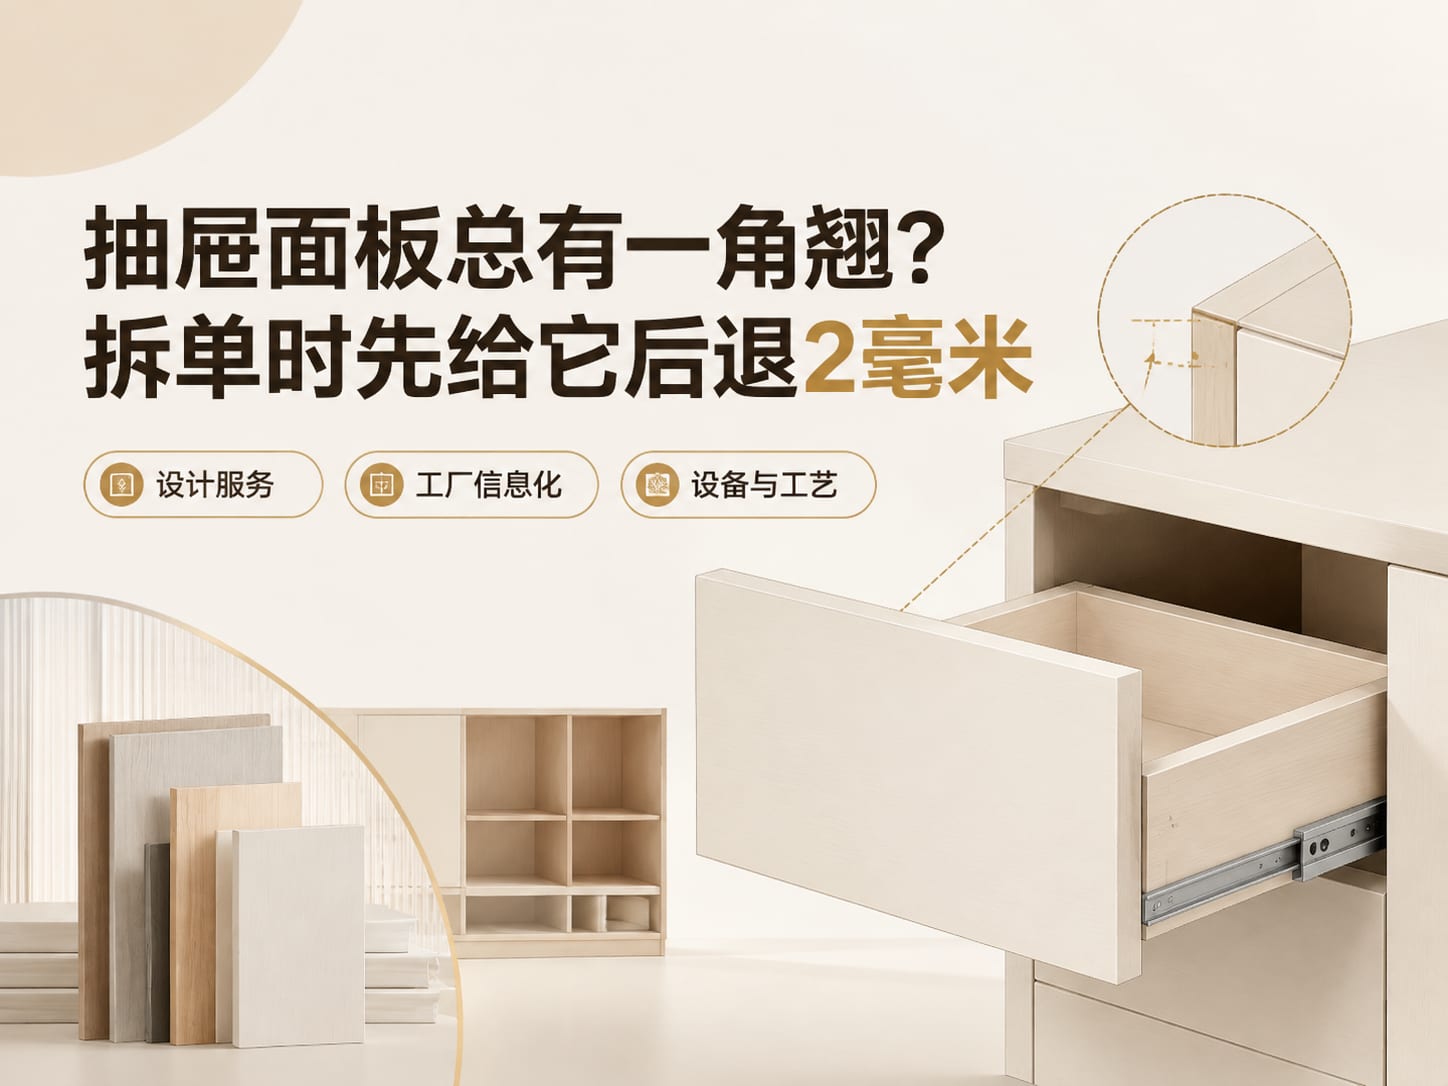
做柜子这些年,我见过不少抽屉:单独看板件都挺规整,装上抽面以后,却总有一个角翘着,怎么调都不顺眼。现场师傅拧紧一点,怕抽面受力不均;不拧,又留着一道缝。
这种情况不能一上来就认定是板材变形。先看结构和安装余量,有时问题出在拆单阶段:抽盒前板与抽面之间没有预留可拉紧的空间,螺丝即使拧到底,也很难把抽面往里带。
先分清两块“前板”
这里容易叫混。抽屉最外面、关上后能看到的那块,通常叫抽面;藏在抽面后面、属于抽盒结构的那块,是抽盒前板。
抽面需要固定在抽盒前板上。安装时,师傅通常会先校正抽面的上下、左右位置,再用螺丝把两块板拉紧。如果抽盒前板顶得太靠前,两块板之间没有调整余量,抽面某个角存在轻微间隙时,螺丝就缺少继续向内拉的空间。
第一步:拆单时后退2毫米
处理办法并不复杂:在拆单时,把抽盒前板统一后退2毫米。注意,后退的是里面的抽盒前板,不是把外面的抽面缩小,也不是改变整组柜体的外观缝隙。
这2毫米的作用,是给后续安装预留调整空间。它不是让抽面一直悬空,而是让固定螺丝在拧紧过程中,能够把抽面向抽盒方向拉紧,从而压掉局部装配间隙。
第二步:把参数设进拆单软件
如果一个项目有很多抽屉,靠拆单员逐个记、逐个改,很容易漏。更稳妥的做法,是在拆单软件里把这个后退量设成统一参数,让同类抽盒按同一规则生成加工数据。
我们启蔻在做工厂信息化时,很看重这种“小参数能不能落进系统”。因为真正稳定的工艺,不该只存在老师傅脑子里,还要能从设计、拆单传到生产和安装。参数统一后,也要结合所用抽屉结构检查一遍,不能脱离实际五金和节点直接套用。
第三步:安装时利用余量拉紧
到了现场,先把抽面位置校正好,再通过螺丝连接抽面与抽盒前板。随着螺丝逐步拧紧,预留的空间会让抽面被拉向抽盒,原本翘起或贴合不严的位置就有了收紧条件。
这里的要点是逐步调整,不要发现一个角翘,就只盯着一颗螺丝猛拧。应同时观察抽面四角的贴合、抽屉之间的缝隙,以及开合后是否平整,避免顾了局部、乱了整体。
这个方法解决什么,不解决什么
| 现场表现 | 2毫米后退是否有帮助 |
|---|---|
| 抽面与抽盒前板有局部装配间隙 | 有助于用螺丝拉紧 |
| 拆单没有留下紧固调整空间 | 能从源头改善 |
| 抽面本身已经明显变形 | 不能代替板件检查 |
| 五金安装位置错误或抽屉结构不匹配 | 需要另查安装和结构 |
| 柜体不方、导轨调节不当 | 不能只靠拧抽面解决 |
所以,后退2毫米是装配工艺参数,不是包治所有翘角的办法。如果抽面已经明显弯曲,或者柜体、导轨、孔位存在问题,就要分别排查,不能用螺丝硬拉。硬拉可能暂时看着平,后续使用中仍可能出现受力不均。
为什么要在拆单阶段处理
很多安装问题,到了现场才处理,成本已经高了。拆单时多留一个正确的调整量,工厂加工更统一,安装师傅也更容易把抽面调平、贴紧。
在我们启蔻的生产衔接里,这类参数会放进拆单与工艺检查环节,再随生产数据往后走。现场若出现翘角,也会先判断是装配余量、板件状态,还是导轨与柜体的问题。把原因分清再动手,往往比反复拆装更省时间,也更不容易伤板件。